
Personál zariadenia, ktorý montuje 55-palcový displej v novej kancelárii, narazí zakaždým na rovnakú stenu. Za sadrokartónovou stenou nie je žiadne drevo, iba tenkostenný oceľový kolík a držiak bol dodaný so skrutkami do dreva #8. Do týždňa sa displej prehne a skrutky sa točia v príliš veľkých dierach.
Kovové čapy sú perfektne vŕtateľné, ale pravidlá sa úplne menia oproti dreveným rámom. Krátka verzia: limitujúcim faktorom je zriedka vrták. To, čo rozhoduje o tom, či stena zostane pevná, je mierka svorníkov, koľko ocele odstránite z stojiny, ako ďaleko je otvor od príruby a aký spojovací prvok sa do nej vráti. Urobte správne tieto štyri a 20-gauge prepážka ponesie displej, bojler alebo rad skriniek bez sťažností.
Čepové meradlo je prvá vec, ktorú treba skontrolovať
Oceľové čapy tvarované za studena sa predávajú podľa meradla a meradlo sa pohybuje smerom dozadu proti hrúbke: čím vyššie číslo, tým tenšia oceľ. 25-gauge kolík sa ohne pod tlakom ruky, zatiaľ čo 12-gauge kolík je konštrukčný materiál, ktorý otupí lacný bit v priebehu niekoľkých sekúnd. Dva kolíky môžu spredu vyzerať rovnako a môžu sa líšiť trojnásobne v hrúbke steny, preto si pred výberom upevňovacieho prvku alebo veľkosti vodiaceho otvoru overte mierku.
Digitálne strmeň stojí menej ako škatuľka skrutiek a rieši otázku jedným zovretím na odkrytom konci. Tam, kde je čap už zakrytý, magnet plus testovanie odolnosti voči svetlu vám povie, či ste na 25 alebo 20 gauge deliacej pažbe, alebo na 16-gauge a ťažšej štrukturálnej pažbe.
| Svorník | Nominálna hrúbka | Typická povinnosť | Praktický prístup upevnenia |
|---|---|---|---|
| 25 ga | 0,018 palca | Nekonštrukčná vnútorná priečka | Skrutka do sadrokartónu s jemným závitom s ostrým hrotom |
| 20 ga | 0,033 palca | Vnútorná priečka, ľahký obklad | Samovŕtanie #6 až #8, jemný závit |
| 18 ga | 0,043 palca | Ľahké konštrukčné rámovanie | Samovŕtanie #8 s hrotom #2 |
| 16 ga | 0,054 palca | Rámovanie nosnej steny | Samovŕtanie #10 až #12 |
| 14 ga | 0,068 palca | Konštrukčné rámovanie pre vysoké zaťaženie | Pilotný otvor, potom #12 až #14 |
| 12 ga | 0,097 palca | Ťažké konštrukčné rámovanie | Pilotný otvor, potom samorezná skrutka |
Koľko ocele môžete bezpečne odstrániť
Každá diera v pavučine čapov je malým znížením jej kapacity. Jedna 1/4-palcová diera vycentrovaná v 20-gauge webe je normálne neškodná. Zhluk 1-palcových otvorov pozdĺž toho istého čapu alebo otvoru, ktorý sa vkráda do príruby, je miestom, kde sa rámy začínajú prehýbať a spoje sadrokartónu začínajú praskať.
Konštrukčné vedenie pre oceľ tvarovanú za studena kladie strop na nevystužené stojinové otvory približne v polovici hĺbky čapu a vo všeobecnosti nie viac ako asi 2-1/2 palca, podľa toho, čo je menšie. Otvory by mali sedieť vycentrované v stojine s jasným okrajom od príruby a mali by byť od seba skôr vzdialené ako zarovnané vo zvislom rade. Materiál príruby a rohu by mal byť úplne ponechaný.
Maximálny priemer nevystuženej stojiny podľa hĺbky kolíka
Na nosnom čape nečítajte tieto údaje ako povolenie. Tam, kde sa nedá vyhnúť prenikaniu, inžinier zvyčajne požaduje výstužnú dosku alebo pätku čapu namiesto väčšej diery.
Výber správneho upevňovacieho prvku pre pripojenie
Voľba upevňovacieho prvku sa riadi skôr spojením ako čapom. Tri rodiny pokrývajú takmer každú prácu na stene s kovovým rámom a cesta k rozhodnutiu je krátka.
- čo prikladáš?
- Kov na kov (dráha, konzola, spona): samorezná skrutka, panvová alebo šesťhranná podložka, #8 až #10
- Doska na kov (sadrokartón, opláštenie, panel): ostrý hrot s jemným závitom na kalibru 25; samovŕtanie na 20 gauge a ťažšie
- Ťažké uchytenie (displej, skrinka, ohrievač vody): cez stojinu so skrutkou so strojom a kovovou pákou alebo samoreznou skrutkou #12 s lepenou podložkou
- Aká je hrúbka ocele?
- 25 až 20 gauge: žiadny vodiaci otvor, ľahký tlak, nízka rýchlosť
- Gauge 18 až 16: vodiaci otvor len pre väčšie priemery alebo skutočný vrták #2
- 14 až 12: najprv vodiaci otvor, potom samorezná skrutka s hrotom #3
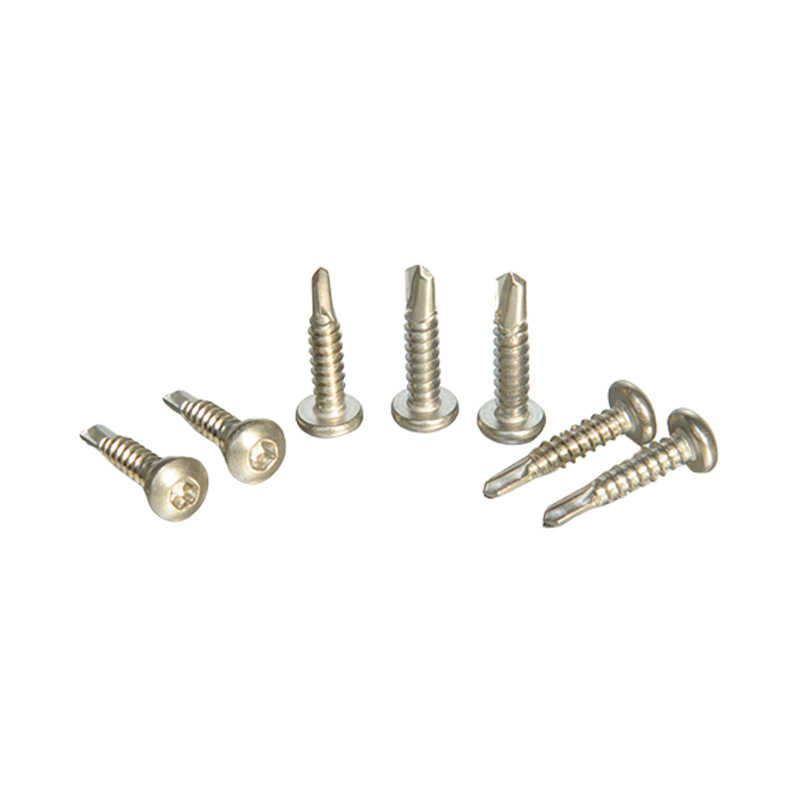
Samorezné skrutky sú štandardné pre prácu kov na kov. Majú svoj vlastný vŕtací hrot, vyrežú si vlastný otvor a vytvoria závit v jedinom prechode, čo je dôvod, prečo #8 alebo #10 s hrotom #2 zvládne spojenie medzi dráhou a čapom, sponou a čapom a čapom z ocele s hrúbkou 20 až 16.
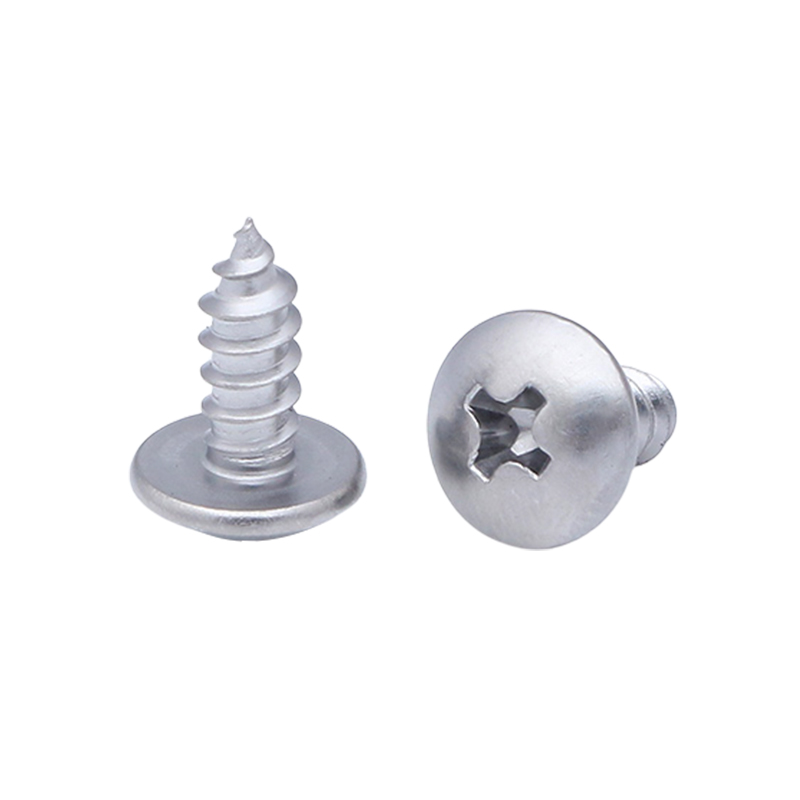
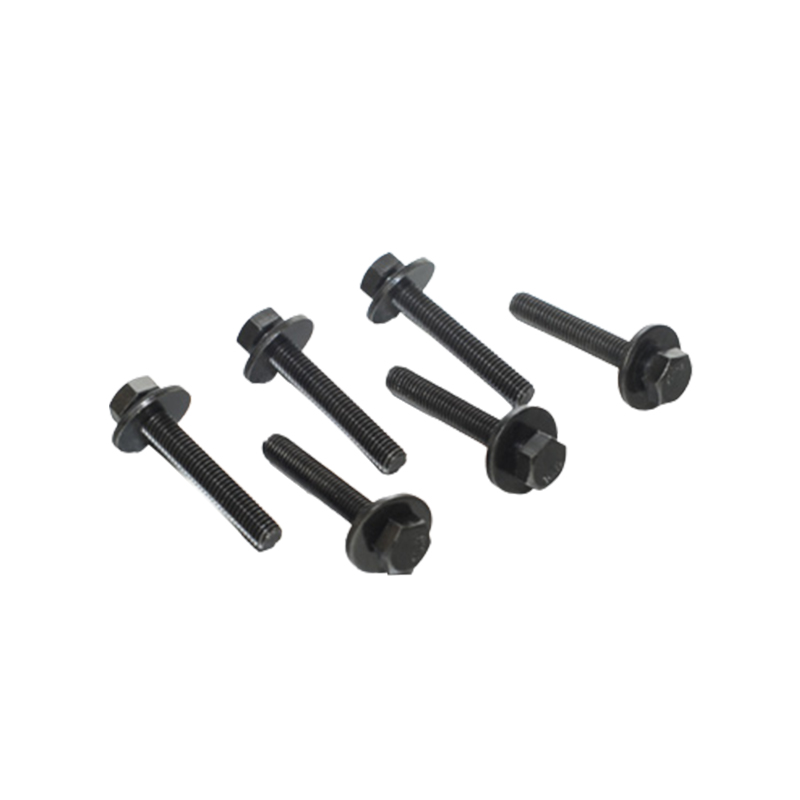
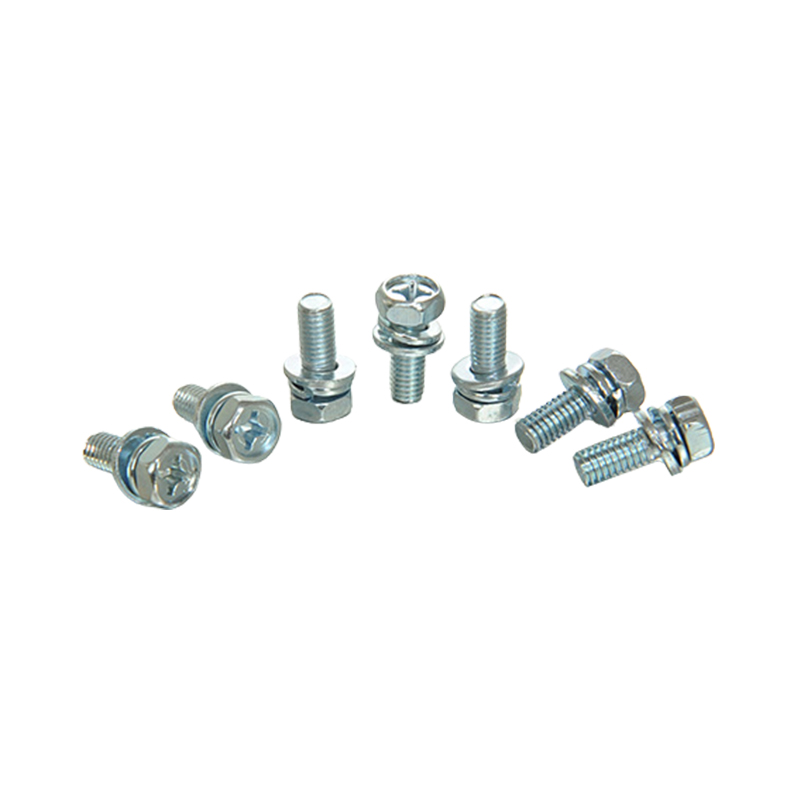
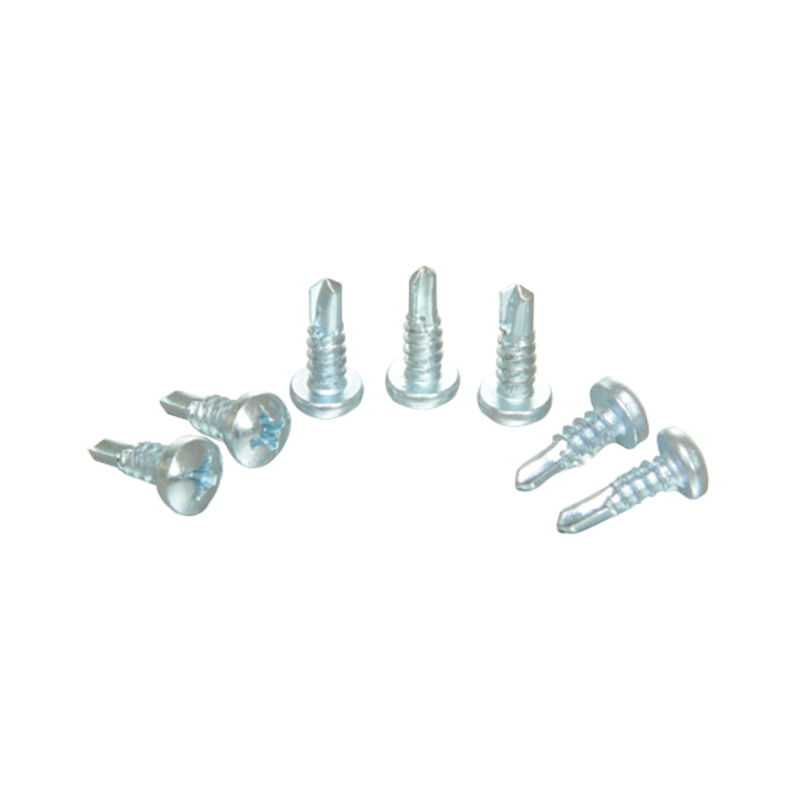 Samorezná skrutka s krížovou hlavou Pri montáži kov na kov si táto samorezná skrutka s krížovou hlavou vyreže vlastný otvor a závit bez predvŕtania, čím šetrí čas pri opakovanom upevňovaní. Zobraziť produkt →
Tam, kde musí kĺb odolávať vibráciám, tvar uzamykacieho závitu drží krútiaci moment oveľa lepšie ako obyčajná samorezná skrutka a rozdiel sa prejavuje v menšom počte spätných volaní na konzolách zariadenia a prístupových paneloch.
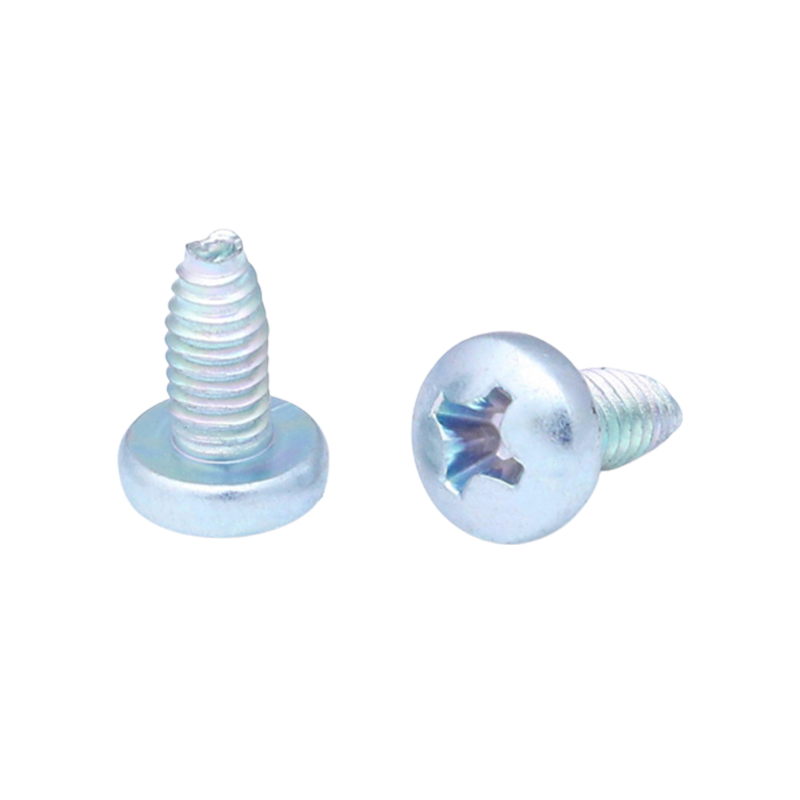
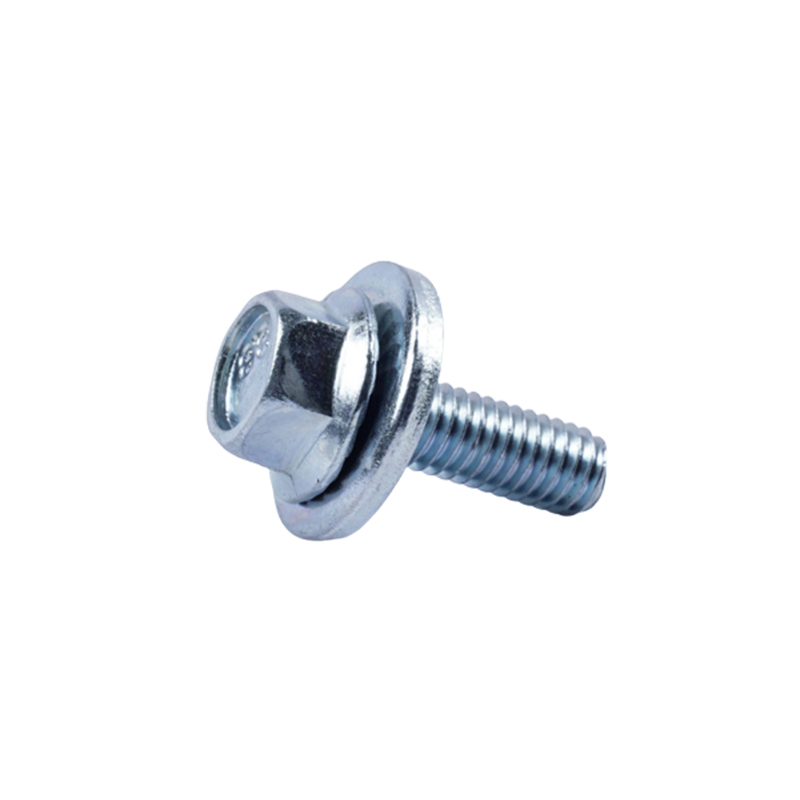
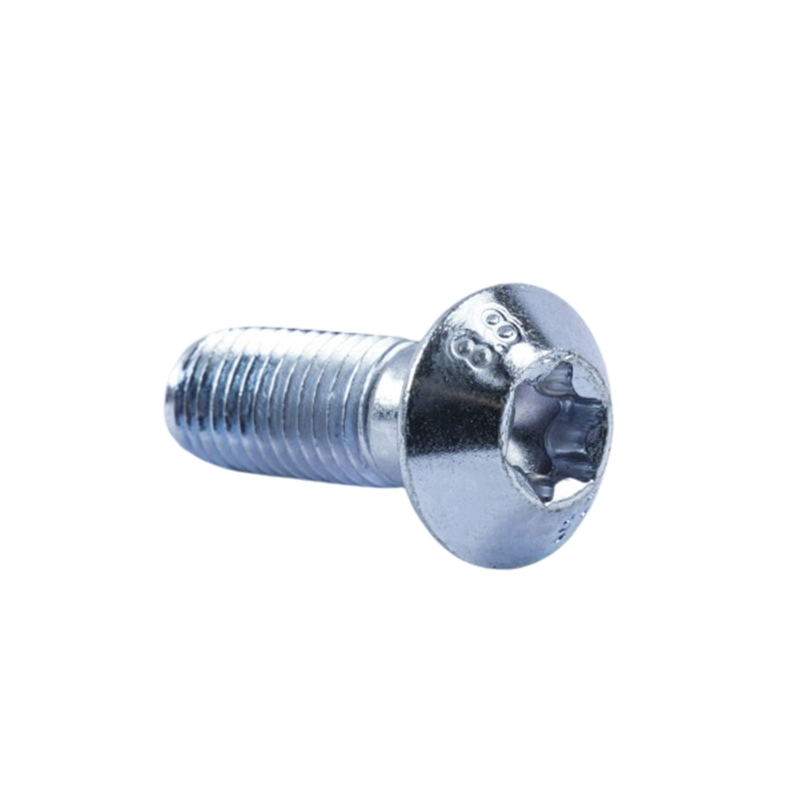
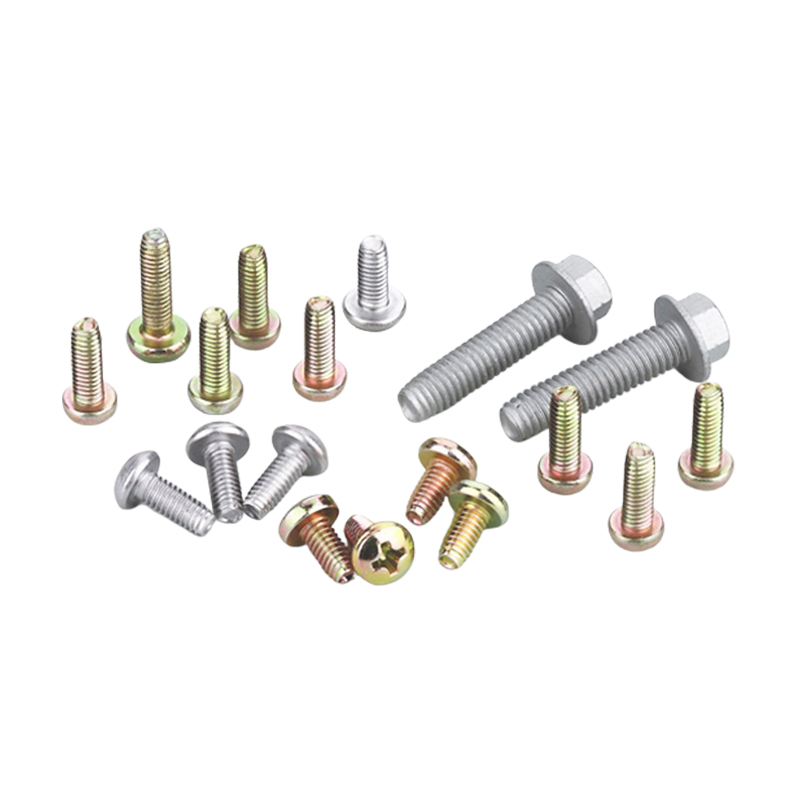 Kovové samorezné zaisťovacie skrutky pre spoje náchylné na vibrácie Tieto samorezné zaisťovacie skrutky vytvárajú vlastné závity a odolávajú uvoľneniu pri vibráciách, vďaka čomu sú relevantné pre držiaky zariadení a prístupové panely. Zobraziť produkt →
V prípade konzol, ktoré nesú skutočnú hmotnosť, prírubová podložka rozloží zaťaženie na širšiu oblasť tenkej ocele a výrazne zníži možnosť pretiahnutia hlavy.
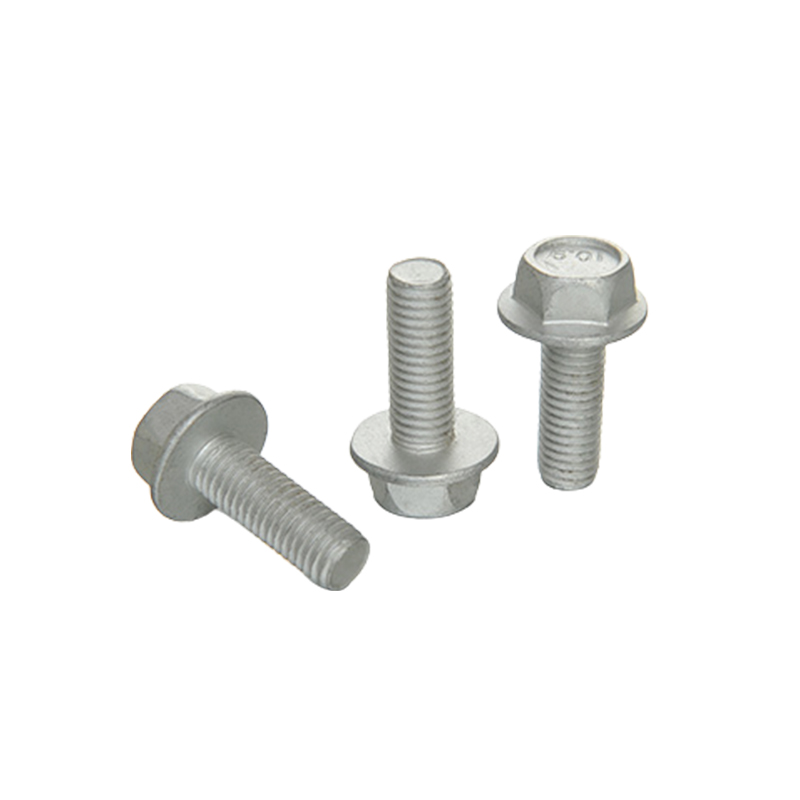
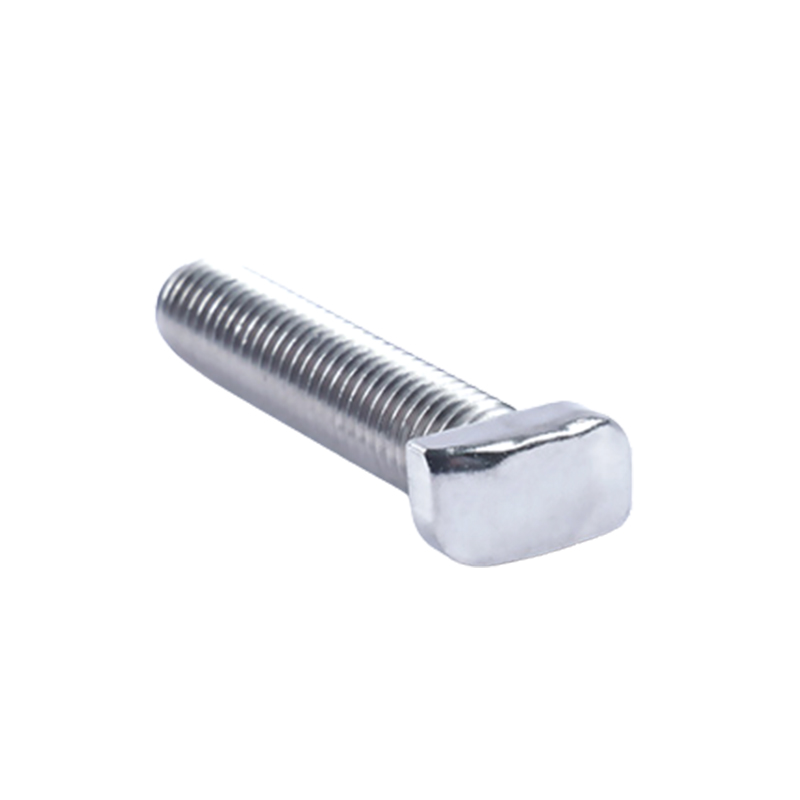
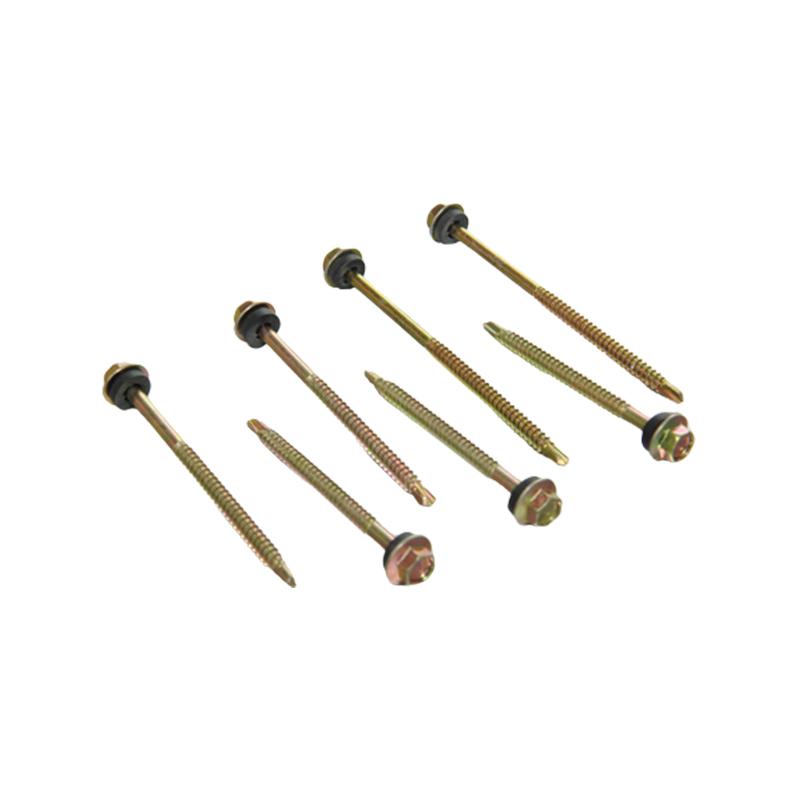 Šesťhranná príruba s padovými samoreznými skrutkami Vďaka svojej prírubovej hlave a podložke táto samorezná skrutka rozkladá zaťaženie a pomáha utesniť povrchy, vďaka čomu je dôležitá pre konzoly, ktoré nesú hmotnosť. Zobraziť produkt →
Hromadní nákupcovia rýchlo zistia, že dve škatule rovnakej nominálnej veľkosti sa môžu na mieste správať veľmi odlišne. Premenné za tým sú uvedené v tejto príručke nákupom kvalitných samorezných skrutiek .
Vŕtanie dier, krok za krokom
- Potvrďte, že cieľom je čap, nie potrubie alebo vedenie. Štandardnou praxou je vyhľadávač svorníkov na detekciu kovov a opatrný prieskumný otvor.
- Označte stred pásu a skontrolujte, či je značka dostatočne vzdialená od oboch prírub.
- Vycentrujte značku, aby hrot nemohol prejsť po povrchu.
- Začnite s malým vodiacim vrtákom, približne 1/8 palcovým kobaltovým alebo stupňovitým vrtákom, pri nízkej rýchlosti.
- Držte vrták kolmo. Ustálený tlak bez bočného zaťaženia vytvára okrúhly otvor; kolísanie vytvára oválny, ktorý nič nechytí.
- Odhrotujte okraje otvoru a skontrolujte priemer pred posunutím o veľkosť.
- Zväčšiť po malých prírastkoch. Na tenkej oceli nikdy neskáčte rovno na konečný priemer.
Ak je zariadenie ťažké, najskôr vyvŕtajte jeden kolík, skúšobne nasaďte držiak a až potom zopakujte proces na druhom kolíku. Nastavenie nástennej dosky po troch otvoroch, ktoré sú už v ráme, je nákladný spôsob, ako sa naučiť rozloženie.
Chyby, ktoré oslabujú rám
- Vŕtanie príruby alebo polomeru rohu namiesto stojiny. Toto je jediný najškodlivejší zvyk pri rámovaní kovov.
- Zväčšenie otvoru, pretože spojovací prvok nesedí. Namiesto toho zvoľte správny priemer skrutky.
- Vŕtanie cez obe steny kolíka a ponechanie oválneho otvoru, ktorý nezachytáva žiadny závit.
- Naskladajte otvory vertikálne do toho istého čapu namiesto ich rozmiestnenia.
- Utiahnite samorezné skrutky na oceľ kalibru 25 a 20, až kým nebudú prúžky závitu.
- Vŕtanie rolety do neznámych dutín, kde sa môžu nachádzať káble, potrubia alebo inštalatérske práce.
Žiadna z týchto porúch nie je viditeľná v deň inštalácie. Prejavujú sa ako prasknuté spoje sadrokartónu, previsnutá konzola alebo upevňovací prvok, ktorý nebude držať pri druhom utiahnutí.
Bity, rýchlosti a krútiaci moment v praxi
Bity potiahnuté titánom sú v tejto práci najčastejším sklamaním. Povlak zvyšuje tvrdosť povrchu, ale nerobí nič pre podkladovú rýchloreznú oceľ, takže rezná hrana sa na materiáli s hrúbkou 16 po niekoľkých dierach otupí. Kobaltové vrtáky a stupňovité vrtáky zvládajú oceľ tvarovanú za studena oveľa dôslednejšie. Spúšťajte malé kúsky pri približne 500 až 800 otáčkach za minútu s pevným rovnomerným tlakom, pretože rýchly prechod svetla prehrieva hranu a oceľ pod hrotom mechanicky spevňuje.
Nárazové unášače sú pohodlné, ale nemilosrdné na ľahkých čapoch. Na 25 a 20 gauge, príklepové pôsobenie odizoluje závity a predĺži otvory. Vŕtačka vybavená spojkou nastavená na nízku hodnotu krútiaceho momentu alebo starostlivé ovládanie spúšte vytvára oveľa spoľahlivejšie sedlo a hlava skrutky by mala sedieť v jednej rovine bez drvenia pásu.
Kvapka reznej kvapaliny alebo ľahkého oleja udrží vrták chladný a zanechá čistejší okraj otvoru. Na tom záleží, keď má upevňovací prvok na uchytenie len niekoľko tisícin palca ocele.
Vŕtanie do kovových čapov sa znižuje na štyri čísla: mierka, priemer otvoru, vzdialenosť od okraja a geometria skrutky. Zmerajte meradlo, otvor udržujte vycentrovaný v stojine a dostatočne pod polovicou hĺbky čapu, nechajte príruby nedotknuté a spojte spojovací prvok so spojom. Urobte to a oceľ udrží presne to, na čo bola navrhnutá.